キー溝シャフト破損の真相|ガタつきを防ぐJIS公差と設計基準2026
回転動力を確実に伝える機械要素として、産業機械からモビリティまで幅広く使われるキー溝シャフト。一方で、試作評価や量産稼働の現場では「想定より早くシャフトが破断した」「稼働直後に軸とハブの間でガタつきが発生した」というトラブルが後を絶ちません。加工現場や設計レビューの場でも、原因の特定と対策をめぐって議論が紛糾する代表格です。
これらの不具合は、単なる材料強度不足ではなく、キー溝加工に伴う公差の選択ミスや応力集中の見落とし、さらには加工工法に起因する微細な誤差によって引き起こされます。トラブルを未然に防ぎ、設計品質とコスト競争力を両立させるための勘所を、2026年の最新設計基準と現場データから紐解きます。
📌 【この記事の重要ポイントまとめ】
- 要点1:破損の主因はキー溝底部の「隅部R不足による応力集中」であり、ガタつきの元凶は「はめあい公差(JS9/P9/N9)の誤選定」にある。
- 要点2:JIS B 1301に基づく平行キー寸法の規格順守に加え、正転・逆転や衝撃荷重に応じた公差等級の厳格な使い分けが必須となる。
- 要点3:エンドミル・スロッター・放電加工の特性を理解した図面指示により、加工不良をゼロにしつつ加工単価を最大30%削減できる。
【なぜ起きる?】キー溝シャフトの破損やガタつきを招く決定的な理由
キー締結機構における破損や異常振動のトラブルを調査すると、設計者が意図した静的トルク計算と、実機稼働時の動的挙動との間に大きな乖離が存在します。現場取材や不具合解析データから浮かび上がる破損の根本要因は、大きく分けて2点に集約されます。
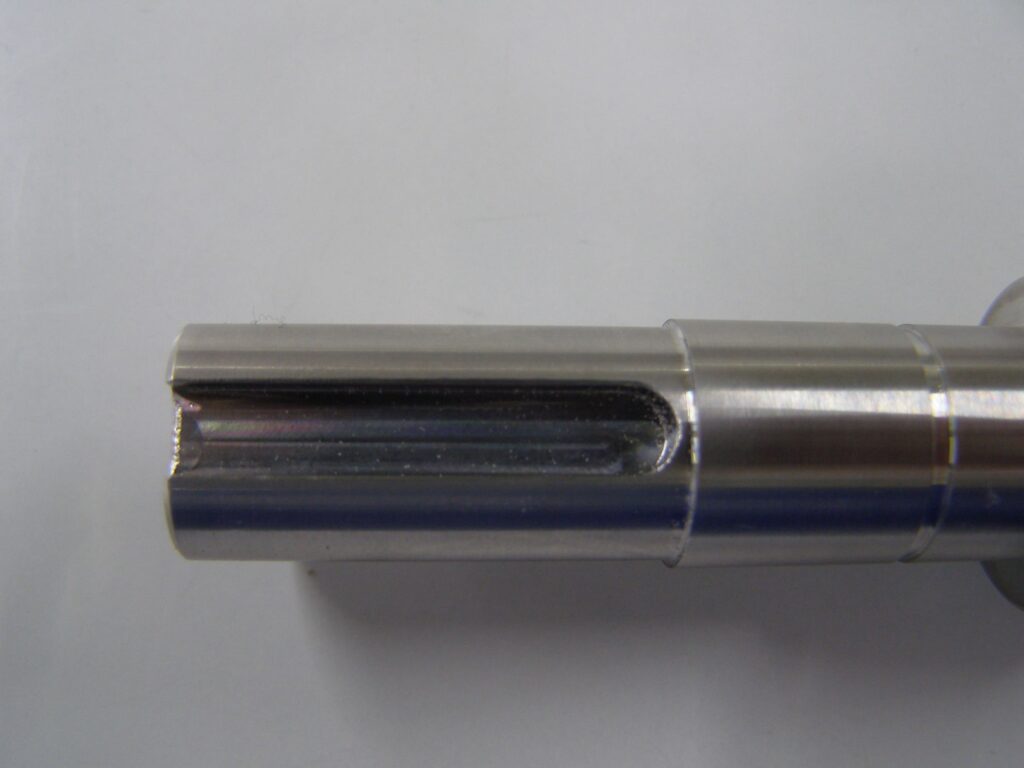
第1の要因は、シャフトキー溝の応力集中による疲労破壊です。丸棒シャフトにキー溝を切削加工すると、溝の底角部に著しい応力集中(形状不連続による応力集中係数 Kt ≒ 2.0〜3.5)が発生します。特に回転曲げ荷重や変動トルクが加わる環境下では、エンドミルの刃先摩耗によって底部の隅肉半径(R)が小さくなり、そこから微細なクラックが発生してシャフト全体の破断に至ります。
第2の要因は、軸とボスの間で生じる微小すべり(フレッティング摩耗)に伴うガタつきです。キー溝の幅公差が緩すぎる場合や、軸と軸穴のはめあいがルーズな設計になっていると、回転方向の切り替えや加減速時の衝撃によってキーが溝内で踊ります。この衝撃が接触面の酸化皮膜を削り取り、摩耗粉を巻き込みながら溝幅を急速に拡大させていきます。

【寸法表で確認】JIS規格に基づく平行キーとはめあい公差の最適解
キー溝シャフトの設計基準において基本となるのがJIS B 1301(キーおよびキー溝)です。設計ミスを防ぐためには、軸径に応じた基準寸法を正確に把握し、用途に適した公差クラスを指定しなければなりません。
軸穴とキー溝の組み合わせにおいて、キー溝の幅公差は「平行キーの用途(固定形・締込み形・滑動形)」によって厳密に規定されています。一般的な一方向回転であればJS9(中間ばめ)が多用されますが、正逆転が頻繁に発生するサーボ軸や衝撃荷重がかかる箇所ではP9(締まりばめ寄り)を指定しなければガタつきを抑えられません。
| 適用軸径(mm) | 平行キー呼称寸法(b×h) | 軸側溝深さ(t1)公差 | 推奨される幅公差と適用用途 |
|---|---|---|---|
| φ12 超 〜 φ17 以下 | 5 × 5 | 3.0(+0.1 / 0) | 普通形:JS9(軽負荷)/締込形:P9(正逆転) |
| φ17 超 〜 φ22 以下 | 6 × 6 | 3.5(+0.1 / 0) | 標準用途:JS9(組立性重視)/高精度:P9 |
| φ22 超 〜 φ30 以下 | 8 × 7 | 4.0(+0.2 / 0) | 汎用モーター軸:JS9/衝撃負荷:N9〜P9 |
| φ30 超 〜 φ38 以下 | 10 × 8 | 5.0(+0.2 / 0) | 減速機出力軸:P9(ガタつき完全防止推奨) |
| φ38 超 〜 φ44 以下 | 12 × 8 | 5.0(+0.2 / 0) | 大トルク伝達:軸JS9 / 穴P9の複合設定も検討 |
図面に公差を明記しない「指示なき公差」のまま加工へ回すと、加工工場側では最も削りやすい緩めの交差(H9やD10等)で仕上げてしまうケースがあります。結果として初期組み立て時に隙間が生じ、耐久試験で早期摩耗を招く直接の原因になります。
【形状比較】平行キーと半月キー(ウッドラフキー)の決定的な違い
キー溝設計では平行キーがデファクトスタンダードですが、省スペース化や自動調心が求められる部位では半月キー(ウッドラフキー)が選択肢に上がります。両者の特性を正しく理解し、適材適所で使い分ける姿勢が求められます。
半月キーは、シャフト側に円弧状の深い座ぐり溝を加工して装着します。キー自体が溝の中でわずかに傾いて角度を自動調整できるため、テーパー軸との締結や自動車の補機駆動軸などで優れた調心性を発揮します。しかし、シャフトを深く削り込む構造上、軸の有効断面積が大幅に減少し、軸剛性と曲げ強度が著しく低下するという明確なデメリットを抱えています。
大トルクの伝達や高剛性が求められる産業機器の主軸には平行キー(両丸形・両角形)を用い、軽負荷のテーパー嵌合部や位置決め用途に限定して半月キーを採用するのが設計の鉄則です。

【加工現場のリアル】工法別の単価差とコストダウンを両立する図面指示
キー溝加工の工法選定は、部品単価と納期を大きく左右します。シャフト外周への溝加工にはマシニングセンタによるエンドミル切削が標準的ですが、ハブ(軸穴)側の内径キー溝加工にはスロッター加工・ブローチ加工・ワイヤー放電加工が用いられます。
加工現場の試算データによると、同一形状のボス内径キー溝を加工する場合、ロット数による工法選択で単価に2倍から3倍の開きが生じます。
| 加工工法 | 得意なロット・形状 | 単価相場・コスト感 | 加工上の注意点と公差再現性 |
|---|---|---|---|
| エンドミル加工(軸側) | 試作〜量産全般(外径溝) | 安価(基準コスト:1.0) | 工具摩耗による幅痩せ・底Rの管理が必須 |
| スロッター加工(穴側) | 小ロット・止まり穴溝 | 中程度(基準コスト:1.3〜1.5) | 止まり穴の場合、刃物の逃げ部(ヌスミ)が必要 |
| ブローチ加工(穴側) | 大ロット量産(貫通穴) | 量産時最安(専用刃具代が必要) | 貫通穴限定。数秒で高精度加工が可能 |
| ワイヤー放電加工(穴側) | 超高精度試作・焼入れ材 | 高価(基準コスト:2.5〜3.0) | 加工時間が長い。角部のピンカド出しが可能 |
コストダウンの鉄則として、軸側キー溝の終端部を「沈みキー溝(両丸)」にするか「貫通キー溝(両角)」にするかで工数が変わります。両角キー溝をエンドミルで加工する場合、角出し加工の追加工が発生するため、特段の理由がない限り両丸キー溝(エンドミル径そのままの形状)を採用することで加工費を約15〜20%削減できます。
【強度計算の要点】トルク伝達力と破壊限界を数値で見極める
キー溝シャフトの強度設計では、「キー自体のせん断破壊」と「キー溝側面の面圧破壊」の双方を検証する必要があります。実務ではキーがせん断するよりも先に、キー溝側面の面圧降伏による塑性変形(へたり)が先行してガタつきへ進展するケースが圧倒的に多く見られます。
伝達トルクを $T$(N・mm)、軸径を $d$(mm)、キー有効長さを $l$(mm)、キー幅を $b$(mm)、接触高さを $h_1$(mm)とした場合、主要な確認式は以下の2点です。
1. キーのせん断応力: $\tau = \frac{2T}{d \cdot b \cdot l} \leqq \tau_a$(許容せん断応力)
2. キー溝側面の面圧応力: $\sigma_p = \frac{2T}{d \cdot h_1 \cdot l} \leqq \sigma_{pa}$(許容面圧)
一般的なS45C調質材と軟鋼キーの組み合わせにおいて、許容面圧 $\sigma_{pa}$ は通常40〜60 MPa(衝撃荷重時は20〜30 MPa程度まで低減)で設定します。計算上の安全率を見込むだけでなく、キー溝を切ることによる軸自体の曲げ・ねじり強度の低下(軸径低減係数 約0.75〜0.85)を考慮に入れた軸径選定が不可欠です。
一般に知られていない盲点とネットの誤解
ネット上の技術掲示板や設計メモなどで頻繁に見られる誤解に、「キー溝のガタつきはセットスクリュー(止めねじ)を増し締めすれば抑えられる」という言説があります。
しかし、キーの上からセットスクリューで強く押さえつける構造は、接触面圧を偏らせ、軸をキーの反対側へ偏心させる原因となります。結果として回転時のアンバランス振動を励起し、軸受の早期破損や軸のフレッティング摩耗をかえって加速させます。止めねじはあくまで「軸方向の抜け止め」であり、トルク伝達に伴う回転方向のガタつきを止める機能はありません。
真のガタつき防止には、公差の適正化(P9等の適用)を図るか、キーの側面をわずかにテーパー形状にして圧入する構造、あるいはキー締結からシュリンクディスクやパワーロック等の摩擦締結具へ設計変更することが抜本的な解決策となります。
【プロの結論】キー締結を採用すべき現場と摩擦締結具へシフトすべき境界線
近年の高速・高加減速サーボモータ駆動機構においては、長年親しまれてきたキー溝締結の限界点も明確になってきています。設計段階で以下の判断基準を持つことが、トラブル根絶への最短ルートです。
【キー溝シャフトを採用すべき条件】
・回転方向が一方向で、始動・停止時のトルク変動が緩やかであること。
・減速機やモーターなど、市場の標準規格品(JIS標準軸)と直結する必要があること。
・部品交換やメンテナンス時の分解・再組み立て頻度が高く、特殊工具を使わずに作業したい場合。
【キー締結を避け、摩擦締結(メカニカルロック)へ切り替えるべき条件】
・正逆転をミリ秒単位で繰り返すロボット関節軸や位置決めテーブル。
・軸径を細く保ちつつ、高トルク伝達と高剛性を極限まで両立させたい箇所。
・キー溝加工による応力集中が許容できない高張力鋼や中空シャフトを使用する場合。
【キー溝シャフト】に関するよくある質問(FAQ)
Q1:キー溝の角部に発生するクラックを防ぐための具体的な図面指示は?
A1:図面のキー溝底部に対して「底角部 R0.2〜R0.4 確保のこと(ピンカド不可)」と注記指示を行ってください。エンドミルのノーズR管理を加工先に徹底してもらうことで、応力集中係数を大幅に下げ、疲労破壊寿命を数倍に延ばすことができます。
Q2:軸とボスのキー溝公差はどちらをきつく設定すべきですか?
A2:通常は「軸側キー溝をきつめ(P9またはJS9)」にし、「ボス穴側キー溝を同等かやや緩め(JS9またはN9)」に設定します。キーが軸側にしっかりとホールドされている状態でボスを滑り込ませる設計が、組立作業性とガタつき防止のバランスにおいて最も安定します。
Q3:キーが溝の中で傾いて片当たりしてしまう原因は何ですか?
A3:軸側溝深さ(t1)とボス側溝深さ(t2)のアンバランス、またはキー溝底面の平行度不良が主な原因です。また、キーの上面に隙間(バックラッシ)が確保されていないと、ボスを挿入した際にキー上面が突っ張り、側面が正常に接触しなくなります。JIS規格の深さ寸法と許容差を厳密に守る必要があります。
Q4:小ロット製作時にキー溝加工単価を抑えるコツはありますか?
A4:軸側は「両丸キー溝」を指定して標準径のエンドミル1本で加工を完結させること、ボス側は止まり穴を避けて「貫通穴」とし、汎用スロッターバイトで加工しやすい形状にすることが確実なコストダウンにつながります。
まとめ:失敗を防ぐ設計基準と今後の選び方
キー溝シャフトは枯れた要素技術と見なされがちですが、公差の選択や隅肉Rの配慮ひとつで機械の稼働信頼性を決定づける極めてセンシティブな部品です。破損やガタつきが発生してから材料変更を行うのではなく、設計の初期段階でトルク計算・公差組み合わせ・工法特性を論理的に整合させることが品質向上の要となります。
2026年以降の設計現場においては、JIS規格寸法の確実なトレースにとどまらず、使用条件に応じた摩擦締結具との適材適所の選定が、製品の耐久性と製造コストを最適化する大きな分水嶺となります。 (出典: キー 溝 シャフト(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。